Il tuo carrello è attualmente vuoto!
Progettare il vigneto in funzione dell’obiettivo enologico di Laura Turrini
È la filosofia adottata dall’azienda agricola Castello di Magione, in provincia di Perugia, che garantisce alle proprie referenze il suo marchio di fabbrica grazie a un’accurata conoscenza delle vigne, a prassi agronomiche ed enologiche sperimentate negli anni sulle cultivar e a tecnologie in grado di coniugare, alla tradizione, una buona dose di innovazione e modernità
di Laura Turrini — pubblicato su VVQ – Vigne, Vini & Qualità, n. 3, aprile 2022
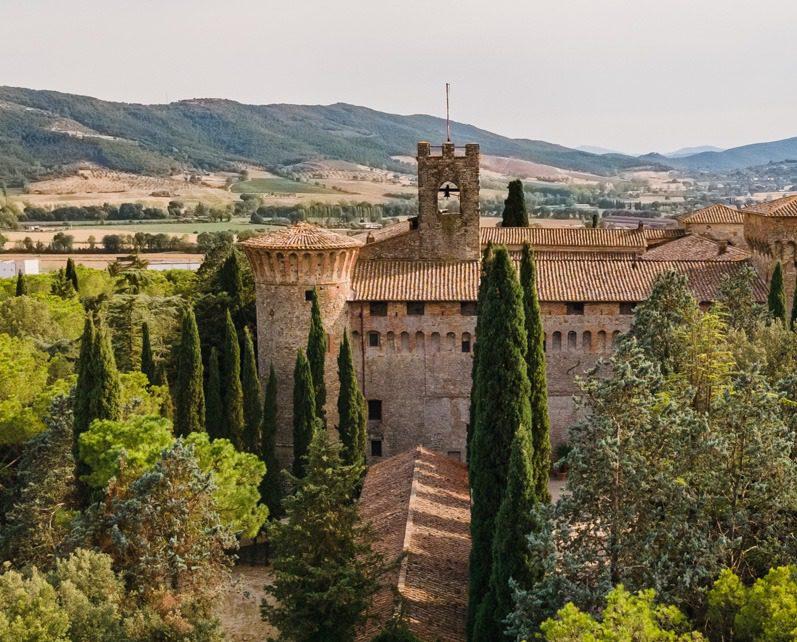
Gode di una storia millenaria l’azienda agricola Castello di Magione, ubicata nella zona Doc Colli del Trasimeno e protagonista di un progetto che parte dal territorio, su un’area che spazia dalle pendici del monte Tezio fino alle sponde del lago e vanta un microclima particolare, unico in Umbria, che contraddistingue i vini per esclusività. La tradizione vinicola di questa realtà risale alla metà del XVIII secolo e il fulcro centrale del complesso è il Castello dei Cavalieri di Malta, edificato tra il 1150 e il 1170 come antico hospitium (ricovero) per accogliere e proteggere i pellegrini che percorrevano la via Francigena nei loro viaggi verso Roma, Gerusalemme e Santiago di Compostela. Dal 2006 la proprietà è gestita dalla Società agricola vitivinicola italiana S.Agri.V.It. srl, una delle più grandi realtà agricole nazionali, coordinante 14 aziende storiche dal Nord al Sud del Belpaese.
«Le imprese Sagrivit operano in molteplici settori – spiega Fabrizio Leoni, Direttore del Castello di Magione –: dalla coltivazione di cereali ai frutteti, dagli allevamenti di bestiame alla viticoltura, per un totale di quasi 5.000 ettari di terreni. Per questa specifica azienda agricola il nostro principale obiettivo è l’ottenimento di uve sane in campo, le quali, in un secondo momento e con l’ausilio di tecnologie innovative, vengono lavorate all’interno di una cantina posta nel cuore dei vigneti. Un’attenta gestione agronomica delle vigne nel rispetto dell’ambiente, tempi brevissimi di raccolta e l’utilizzo di sistemi di refrigerazione e controllo delle temperature in cantina sono le caratteristiche principali di questo articolato progetto, che interessa tutte le fasi della filiera».
Sviluppare le potenzialità degli autoctoni
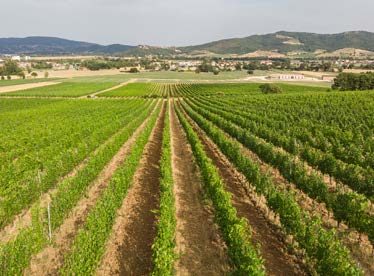
Le colline e le pianure che circondano l’azienda sono costituite da suoli di diversa natura particolarmente vocati all’agricoltura, un presupposto ideale per la produzione di vino e olio di alta qualità. Posizionati in una sorta di anfiteatro naturale a ridosso del lago Trasimeno, i vigneti ricadono interamente nella Doc, si estendono a un’altitudine tra i 250 e i 350 metri s.l.m. e sono stati rinnovati con una densità di impianto di 5.000 ceppi per ettaro. Essi sono destinati per il 55% ad uve a bacca nera – come Pinot Nero, Merlot, Gamay, Cabernet Sauvignon, Sangiovese e Canaiolo – e per il restante 45% ad uve a bacca bianca – in prevalenza Grechetto, Chardonnay, Sauvignon Blanc e Trebbiano. I sistemi di allevamento impiegati sono il cordone speronato classico, con il tronco alto 70 cm e tre coppie di fili per il palizzamento verticale della vegetazione, e il Guyot-archetto; la palificazione prevede materiali lignei di pino trattato in autoclave come testate e in ferro zincato per i pali intermedi, posti a 5,6 m di distanza.
«La maggior parte dei nostri vini sono a base di uvaggi autoctoni, fortemente legati alla tradizione di questa terra e a quel Trasimeno che, stando all’umanista Giannantonio Campano, "produceva un tale vino che poche contrade ne producevano migliori" – dichiara Leoni –. Tra i nostri intenti c’è quello di sviluppare al meglio le caratteristiche del vitigno autoctono umbro a bacca bianca Grechetto, oltre a quello del Sangiovese; abbiamo poi cultivar internazionali che in questo microclima esprimono la loro massima potenzialità, qualitativa e aromatica».
Serbatoi in acciaio, rimontaggi automatici
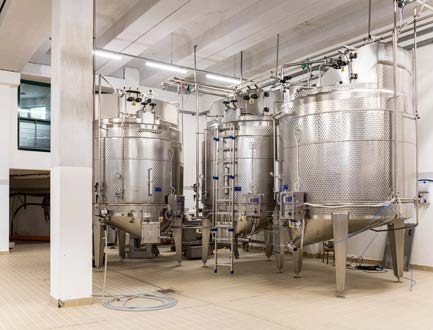
Attualmente Castello di Magione produce circa 200.000 bottiglie all’anno – nelle tre tipologie rosso, rosato e bianco –, destinate al canale HoReCa per il 70% e per il 30% alla grande distribuzione organizzata. Le esportazioni si attestano intorno al 60%, raggiungendo Cina, Russia, Germania, Olanda, USA e Canada, ma per il futuro si punta – oltre al raddoppio della produzione nel giro di pochi anni – ad arrivare a un 80% di export sul totale del fatturato. La nuova cantina di vinificazione, inaugurata nel 2009, si sviluppa su una superficie esterna di oltre 600 mq e su una superficie coperta di circa 2.800 mq su tre livelli collegati da un montacarichi – piano terra, piano interrato e portico. La capacità di vinificazione dell’azienda, dotata di moderne tecnologie di stoccaggio, lavorazione e confezionamento dei vini, si attesta sui 4.000 quintali di uva. Le fasi di lavorazione del prodotto si svolgono principalmente al piano terra – dove avvengono l’approvvigionamento della materia prima, l’imbottigliamento e dove è situato il magazzino di stoccaggio termocondizionato – e al piano interrato, in cui ha luogo la vinificazione senza la necessità di condizionamento; collocato 8 metri sotto la superficie del terreno, infatti, il processo di vinificazione può godere di una temperatura costante.
Le superfici dei pavimenti sono state realizzate in ceramica industriale e anche i fermentatori, in acciaio Aisi 316, consentono il mantenimento di un elevato livello di igiene e pulizia. Alcuni di questi serbatoi, nello specifico, sono in grado di compiere macerazioni carboniche a freddo con uva intera e rimontaggi automatici sfruttando le pressioni che si vengono a creare durante la fermentazione, il che permette al team di cantina di effettuare lavorazioni ad hoc sui mosti finalizzati alla produzione di vini particolari, quali, ad esempio, il NeroCavalieri, un uvaggio di Gamay, Pinot Nero, Cabernet Sauvignon e Merlot nato in ossequio ai Cavalieri del Sovrano Militare Ordine di Malta.
Annullare il rischio di ossidazioni
Leoni illustra nel dettaglio le tecniche adottate in produzione.
«La filosofia perseguita fin dall’impianto delle vigne, nel 1996, è quella della "progettualità del vigneto in funzione dell’obiettivo enologico", permettendo sempre a ogni vitigno di esprimere il massimo delle sue potenzialità, direttamente connesse al territorio».
Le uve migliori – destinate a produrre vini di altissima qualità – vengono raccolte a mano in cassetta e, una volta giunte in cantina, sono selezionate su un tavolo di cernita vibrante e diraspate molto delicatamente, per poi passare su uno scambiatore di calore che abbassa la temperatura del pigiato di 8-10 °C, evitando il contatto con l’ossigeno fino in pressa e annullando il rischio di ossidazioni. Anche la pressa, di ultima generazione (pressione max 2,5 bar), viene saturata con azoto, così come il serbatoio termocondizionato in acciaio con controllo automatico della temperatura grazie a una sonda gestita da un software – temperatura che per i bianchi si attesta su 15,5 °C per l’intero periodo di fermentazione. Ultimata la fase di fermentazione vengono effettuati più bâtonnage sulle fecce fini.
«La conoscenza dei nostri vigneti, le prassi agronomiche ed enologiche che perseguiamo e la tecnologia che abbiamo deciso di impiegare ci permettono di ottenere con costanza le varie tipologie dei nostri prodotti» assicura il Direttore, affiancato, in cantina, dal consulente enologo Maurilio Chioccia.
Freschi e profumati con la criomacerazione
Per vini di punta quali Monterone e Artirè, ad esempio, si effettua la criomacerazione a freddo su partite selezionate di uve per 48 ore, una tecnica che consente la creazione di referenze di grande struttura, complessità e aromaticità, destinate – in parte – anche all’invecchiamento e affinamento in legno per alcuni anni.
«Per i vini di fascia medio-alta – rimarca Leoni – da qualche tempo mettiamo in atto il processo caratterizzato da insufflazione di neve carbonica, la quale provoca l’ustione della buccia e l’esplosione dei vacuoli, rilasciando una quantità di terpeni (sostanze odorose) che assicurano l’ottenimento di vini freschi e profumati, molto apprezzati dal pubblico giovanile».
Un’attenta gestione agronomica si realizza poi su alcuni appezzamenti che danno uve rosse con buccia spessa, le quali, dopo la raccolta, subiscono in cantina una macerazione a freddo per 1-2 giorni a 5 °C, prima della fermentazione a 25-26 °C per circa 10 giorni; prodotti di grande struttura, questi – come il vino Morcinaia, conferma il Direttore –, caratterizzati da un elevato estratto netto che dà la possibilità di compiere lunghi affinamenti in legno e, successivamente, in bottiglia. Questa tecnologia consente alla Cantina di esaltare le peculiarità di ogni vitigno vinificato singolarmente.
Micorrize arbuscolari, caolino e farine di basalto
Ancora, in annate specifiche è stata adottata la pratica del Guyot reciso su Merlot, un’operazione che deve essere effettuata in un momento particolare della maturazione, al fine di conseguire una complessità e concentrazione ideale delle uve. In stagioni particolarmente siccitose e caratterizzate da temperature molto alte per lunghi periodi, come le annate 2017 e 2021, Castello di Magione ha poi adottato tecniche agronomiche volte al mantenimento delle riserve idriche del terreno – ripetute lavorazioni superficiali, arricchimenti in sostanza organica e inoculi di micorrize arbuscolari –, al controllo delle perdite di acqua per traspirazione – tramite antitraspiranti naturali abili nel causare una parziale chiusura degli stomi fogliari – e, impiegando prodotti naturali quali caolino e terre di basalto, alla protezione della chioma delle viti da fotoinibizioni croniche (causanti clorosi e necrosi alle foglie) e scottature solari a carico degli acini (sunburn). Queste tecniche sono state messe in atto, con ottimi risultati pratici, in collaborazione con il professor Alberto Palliotti, del Dipartimento di Scienze Agrarie, alimentari e ambientali dell’Università degli studi di Perugia.
«Tra le sfide più appassionanti affrontate in questi ultimi anni – osserva Leoni – c’è stata proprio quella legata all’andamento meteorologico avverso, direttamente collegato alla trasformazione climatica mondiale, che ci ha obbligati a rispondere in qualche modo alle gelate primaverili e a molteplici stress estivi, quali quelli termici, radiativi e idrici. Abbiamo così iniziato a usare il caolino, un’argilla bianca che, una volta irrorata sulla chioma, produce un effetto "sunscreen" e riduce la temperatura dei tessuti di 5-6 °C grazie all’elevata riflessione della radiazione solare, preservando l’integrità delle foglie. La scorsa stagione abbiamo impiegato per la prima volta anche le farine di basalto, raggiungendo risultati importanti. L’utilizzo di micorrize arbuscolari sulle barbatelle, infine, ha fatto sì che il loro apparato radicale si sviluppasse in maniera considerevole, consentendogli di superare più velocemente le problematiche legate al trapianto e, in un secondo momento, di raggiungere maggiori profondità nel terreno».
IMBOTTIGLIAMENTO FONDAMENTALE PER CHIUDERE IL CICLO
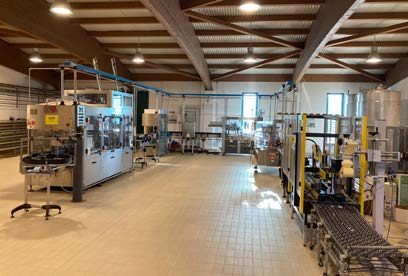
Il piano terra della struttura di vinificazione di Castello di Magione, di superficie pari a circa 1.030 mq, è suddiviso in due aree: la prima è esterna – sotto tettoia e su una superficie cementizia impermeabile di 145 mq –, adibita allo scarico delle uve, alla prima selezione, al controllo qualità su tavolo di cernita e all’invio alla pigiadiraspatrice; la seconda zona, di circa 890 mq, ospita la linea di condizionamento e confezionamento e il magazzino prodotto finito, aree interne suddivise da un tramezzo di separazione. Questo ambiente, concepito in modo da rispettare tutte le norme igienico-sanitarie attuali, presenta un tetto con travature portanti in legno lamellare e altezza variabile – in media 4 metri – e risulta interamente condizionato, sia dal punto di vista del riscaldamento che del raffrescamento, con relativo controllo dell’umidità. La prerogativa degli impianti di cantina è di poter ridurre l’azione negativa dell’ossigeno in fase di lavorazione delle uve (scambiatore tubo in tubo) e durante l’imbottigliamento, procedura che avviene su una superficie di 600 mq complessivi ed è caratterizzata da macchine dotate di tutti gli accorgimenti necessari a garantire l’integrità del vino durante la lavorazione – è il caso, ad esempio, della pre-evacuazione del vuoto o del riempimento a depressione. Le fasi preliminari dell’imbottigliamento sono, per la proprietà, molto importanti: il giorno precedente, la linea viene infatti sterilizzata e vengono sanificati, in particolare, la campana di riempimento e i vari ugelli con vapore a 180 °C per circa 3 ore. Tutta la linea è suddivisa in blocchi, collegati tra loro da nastri trasportatori. Le bottiglie vuote sono posizionate manualmente da un operatore su un piatto rotante e, tramite un nastro trasportatore, esse vengono convogliate all’interno della linea di riempimento Fimer. Una volta entrate all’interno del primo blocco, le bottiglie sono soffiate, lavate e rigirate, per eliminare eventuali residui rimasti all’interno durante la fase di formatura del contenitore. Prima del riempimento viene inserito azoto all’interno di ogni singola bottiglia e, successivamente, il vetro passa alla campana di riempimento, composta da 16 stazioni. Una volta colmata, la bottiglia è convogliata con più coclee sotto il tappatore, non prima di aver insufflato azoto sul collo in modo tale da eliminare completamente l’ossigeno nello spazio di testa. Il vino entra all’interno della campana di riempimento solo dopo essere stato filtrato con housing della ditta Win&Tech.
«Generalmente sono tre le stazioni di filtraggio, composte da 5 filtri a cartuccia per ognuna – commenta il Direttore di Castello di Magione, Fabrizio Leoni –. La scelta dipende dalla tipologia di vino che vogliamo filtrare: sui bianchi, per esempio, utilizziamo filtri "a cascata" delle dimensioni di 3 micron, 1 micron e 0,45 micron (sterile). Prima di incapsulare, o a seguito di un lungo periodo di affinamento, le bottiglie, se necessario, vengono pulite esternamente tramite una lavabottiglie Gai; questa macchina, dotata di rulli a spazzola, elimina la polvere in superficie impiegando acqua calda, ma possiamo dire che questa operazione viene eseguita molto raramente».
Una capsulatrice Robino & Galandrino inserisce automaticamente la capsula sulla bottiglia e, in un secondo passaggio, compie la rullatura, per far aderire perfettamente la capsula al collo del vetro. Il caricamento delle capsule è compiuto manualmente da chi controlla la linea. La macchina – dotata di sensori automatici per il fermo posizionati lungo i nastri di trasporto e di fotocellule che stoppano il processo nel caso in cui manchino le capsule – è accessoriata anche con testate per capsule termoretraibili, anche se in azienda si è optato quasi esclusivamente per prodotti in polilaminato. La successiva fase è quella dell’etichettatura, effettuata tramite un’etichettatrice rotativa a piattelli Cavagnino & Gatti. La prima etichetta posizionata sulla bottiglia è quella posteriore, o retroetichetta, riportante tutte le informazioni di legge (nome dell’azienda, denominazione del vino, nome del prodotto, grado alcolico, stabilimento di imbottigliamento, codice EAN, ecc.); il lotto di imbottigliamento è impresso a caldo poco prima dell’apposizione della retroetichetta. L’etichettatrice rotativa a piattelli è dotata di 5 stazioni che, ruotando, posizionano in modo millimetrico le due etichette; un’operazione molto importante viene svolta dalle cosiddette "spatole di gomma", le quali fanno sì che la label aderisca alla bottiglia in modo preciso, senza la creazione di vuoti o bolle d’aria, prima che una slitta di gomma morbida comprima definitivamente l’etichetta sulla bottiglia in uscita dal macchinario. I vetri percorrono quindi un tavolo tramite un nastro, pronte per essere inscatolati. La scatola viene formata e nastrata automaticamente nella parte inferiore, grazie a una nastratrice Siat e una formatrice di cartoni Siat, e arriva all’operatore aperta, in modo che egli possa inserirvi le bottiglie e convogliare poi la confezione su un altro nastro, per la chiusura superiore automatica. Prima dell’uscita dal macchinario e della fase di pallettizzazione, sul cartone viene stampata e posta – con un braccio robotico (stampa e attacca) – un’etichetta che ne riporta le principali informazioni. Contestualmente, un pallet vuoto, delle dimensioni di 80×120 cm, viene posizionato su una piattaforma girevole: un operatore vi colloca 25 scatole per piano, per quattro piani complessivi e un totale di 100 cartoni e 600 bottiglie; in ultimo, in automatico, avviene l’avvolgimento del bancale con film estensibile.
«Produciamo circa 2.000 bottiglie all’ora grazie a questo impianto – specifica Leoni –, impiegando perlopiù la classica bordolese europea nei suoi vari formati, oltre alla borgognotta. Il cambio bottiglia prevede anche la variazione sulla linea sia delle "stelle" che di alcune coclee, perché il diametro della borgognotta è maggiore rispetto a quello della bordolese. L’imbottigliamento, dal nostro punto di vista, è un’operazione molto importante, che va a chiudere il ciclo produttivo. Durante questa fase vengono prelevate più bottiglie – a inizio, metà e fine processo –, inviate, in un secondo momento, in laboratorio: qui sono effettuate analisi ad hoc, finalizzate alla ricerca di eventuali lieviti, muffe o batteri indesiderati. Attualmente stiamo valutando l’acquisto di un braccio robotico per l’inserimento delle bottiglie all’interno delle scatole nella fase finale del ciclo, essendo questo un lavoro molto ripetitivo per i nostri operatori. Siamo una grande famiglia – asserisce il Direttore – e teniamo ai nostri dipendenti così come ai principi fondamentali che ci guidano, come la condivisione, lo scambio di idee, la collaborazione reciproca e il rispetto. Con l’ausilio delle nostre eccellenze – tecnologiche e professionali – continueremo a esaltare le peculiarità e la qualità intrinseca delle nostre uve».
Tra rispetto della natura e ospitalità
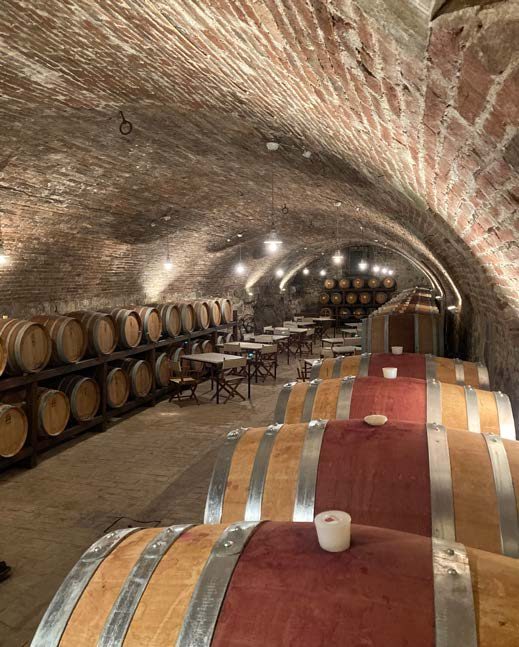
L’approccio green ed ecosostenibile è oggi uno dei valori cardine di Castello di Magione. Dietro ogni vino, infatti, vi è un progetto organico che interessa tutte le fasi della filiera e richiede uno stretto coordinamento tra le funzioni agronomiche, enologiche e commerciali, come chiarisce il Direttore.
«Oggi molto può essere gestito meccanicamente, ma nulla potrà mai sostituire l’intuizione, la sensibilità, la passione e la ricerca di chi vive il vigneto quotidianamente: l’uomo. Rispetto della natura, sostenibilità ambientale e ospitalità sono le priorità a cui ambiamo ogni giorno».
Da sei anni la Cantina partecipa al bando regionale sulla biodiversità, per il quale è imprescindibile il mantenimento di tutte le essenze previste tra i filari, atte a favorire la diversità biologica e vero e proprio "polmone" per api e altri insetti e funghi utili.
«Con i finanziamenti dell’OCM regionale, lo scorso anno abbiamo sostituito tutta l’illuminazione della cantina interna con luci Led a basso consumo e anche quest’anno una quota degli investimenti sarà destinata all’acquisto di luci esterne a basso consumo – afferma Leoni –. Anche nel 2020, nel nostro piccolo, abbiamo dato il nostro contributo all’ambiente: grazie al produttore di tappi in sughero Amorim, che persegue requisiti etici e di sostenibilità specifici, abbiamo immesso in atmosfera un quantitativo minore di CO2 rispetto agli anni precedenti e, a riprova di questo impegno, abbiamo ricevuto da questo fornitore un attestato green. Tra i nostri obiettivi, però, ci sono ancora l’installazione di pompe di calore per la produzione di acqua calda – al fine di abbassare in maniera considerevole il consumo di energia –, così come la realizzazione di un impianto fotovoltaico sul tetto che ci renda ancora più autosufficienti e l’acquisto di un depuratore delle acque di lavaggio dei mezzi per la difesa con biobed annesso, in modo da ridurre la contaminazione puntiforme. Crediamo – conclude il Direttore – che un approccio ecosostenibile oggi influisca molto sulle scelte dei consumatori e, probabilmente, in futuro questa tendenza aumenterà ancora. Aspiriamo a divenire un’azienda sempre più aperta alle nuove tecnologie, ma nel rispetto dell’ambiente, in un habitat dove tradizione e innovazione possano convivere e in cui l’uomo rimanga al centro di ogni scelta».
Articolo di Laura Turrini pubblicato su VVQ – Vigne, Vini & Qualità, numero 3, aprile 2022. È possibile leggere l’articolo originale in PDF.